 英语
 俄语
Новости
Дом / Новости / Новости отрасли / Обработка мелких деталей на станке с ЧПУ: объяснение точности, крепления и допусков

 Английский
 Поиск
Suzhou Heimat Precision Machinery Co., Ltd.
+86-18118122885
joy.qian@szhengmai.com
Мелкие детали – это то место, где точная обработка перестает быть рутиной. Кронштейн размером с обеденную тарелку прощает многое. Компонент, умещающийся на кончике пальца, со стенками толщиной в несколько десятых миллиметра и отверстиями размером меньше рисового зернышка, не подходит. Каждое слабое место в процессе, от приспособления и державки инструмента до стратегии подачи СОЖ и плана проверки, проявляется в готовой детали.
Компания Suzhou Heimat Precision Machinery Co., Ltd. занимается обработкой нестандартных компонентов с 2010 года, и значительная часть этой работы заключается именно в этом: обработка мелких деталей на станках с ЧПУ партиями от нескольких десятков штук до сотен тысяч. Далее следует практический взгляд на то, как на самом деле работает обработка мелких деталей, где она может пойти не так, и как указать детали, чтобы полученные детали соответствовали чертежу.
Официального порога не существует, но в цехах «маленькая» обычно означает деталь, наибольший размер которой составляет примерно 25 мм, а отдельные детали измеряются десятыми долями миллиметра или микронами. Многие детали, которые мы производим, значительно меньше, имеют размер оболочки 3 мм и детали, для проверки которых требуется увеличение.
Что делает эти детали отдельной категорией, так это не только размер, но и плотность элементов. Деталь диаметром 10 мм может иметь цековку, два поперечных отверстия, резьбу, рифленую ленту и жесткий допуск по наружному диаметру, и все это в пределах нескольких миллиметров друг от друга. Типичные характеристики выглядят так:
Стоит помнить одно коммерческое последствие: материал здесь редко является фактором затрат. Установка, крепление, оснастка и проверка доминируют в цене.
Спросите любого станочника, что затрудняет выполнение мелкой работы, и ответ обычно начинается с удержания детали. Стандартные тиски прикладывают большую силу зажима, чем может выдержать тонкостенная втулка.
Затем идут режущие инструменты. Концевая фреза 0,5 мм — хрупкий предмет. Если запустить его медленно, он трется и ломается; запускайте его на той скорости поверхности, которую требует материал, часто 20 000 об/мин или более, и вам нужен станок и держатель инструмента, способные это поддерживать. Отклонение быстро увеличивается с увеличением длины инструмента, поэтому каждый дополнительный миллиметр проекции требует точности.
Далее следуют жар и сколы. Небольшой инструмент не может отводить тепло так, как это делает фреза диаметром 12 мм, поэтому в ходе цикла деталь растет и смещается, а стружка забивается в узкие пазы и перерезается, портя качество поверхности и ломая инструменты.
Обработка и осмотр добавляют последний слой. Отверстие диаметром 2 мм необходимо измерить щупами, достаточно маленькими, чтобы можно было входить, не касаясь стенок, а готовые детали должны быть очищены от заусенцев и упакованы, не повреждаясь при этом.
Методы решения этих проблем хорошо известны. Мягкие губки, обработанные по контуру детали, микротиски и цанговые системы, вакуумные пластины для тонких плоских деталей, расходные пластины, удаляемые во время второй операции, а также пятиосные установки, которые позволяют выполнить как можно больше функций за один зажим. Инструмент, удерживаемый на минимально возможном расстоянии, в сочетании с подачей СОЖ под высоким давлением или обдувом воздухом завершает работу.
Выбор материала определяет как достижимую геометрию, так и маршрут чистовой обработки. В таблице ниже суммировано то, что мы чаще всего видим в работе с мелкими деталями.
| Материал | Типичное использование мелких деталей | Примечание цеха |
|---|---|---|
| Алюминий 6061 | Корпуса, кронштейны, корпуса датчиков | Быстрая обработка, хорошая отделка, низкий уровень искажений |
| Алюминий 7075 | Структурная аэрокосмическая арматура | Более высокая прочность, требует более острого инструмента. |
| Нержавеющая сталь 303/316L | Валы, втулки, медицинская арматура | 303 машины свободно; 316L затвердевает |
| Латунь C360 | Разъемы, штифты, фитинги для жидкости | Отличная отделка, поддерживает очень мелкую резьбу |
| Титан 5 класса | Крепежные изделия, авиационно-космические и медицинские детали | Чувствителен к нагреву, требуются низкие скорости резки. |
| Медь С110 | Шинопроводы, тепловые и электрические контакты | Липкий, требует острых краев и большого количества охлаждающей жидкости. |
| ПОМ, ПЭЭК, ПТФЭ | Изоляторы, уплотнения, неметаллические детали | Слегка зажмите, учитывая тепловое расширение. |
| Закаленная инструментальная сталь | Матрицы, изнашиваемые штифты, режущие компоненты | Часто завершается шлифовкой или электроэрозионной проволокой. |
Толерантность – это другая половина разговора. Для большинства мелких деталей мы указываем общий допуск плюс-минус 0,05 мм для некритических элементов, оставляя плюс-минус 0,01 мм или выше для размеров, которые действительно определяют посадку и функционирование. Это также помогает знать какие допуски на самом деле может выдерживать обработка с ЧПУ и почему некоторые выноски стоят намного дороже, чем другие, прежде чем рисунок будет завершен.
Мелкие детали редко отделяются от машин одного типа. Один компонент можно обтачивать, фрезеровать, сверлить, удалять заусенцы и подвергать чистовой обработке в несколько этапов. Основные варианты, с которыми мы работаем:
Выбор между ними — это разговор о количестве, допуске и геометрии, а не о предпочтениях. Деталь, выточенную из прутковой заготовки при количестве 5000 штук, лучше фрезеровать из пластины при 50.
Небольшие обработанные детали находятся внутри оборудования, намного большего, чем они сами, и требования различаются в зависимости от отрасли. В аэрокосмической отрасли особое внимание уделяется отслеживанию материалов и единообразию геометрии крепежных изделий, втулок и валов, где один диаметр, выходящий за пределы допуска, может остановить сборочную линию.
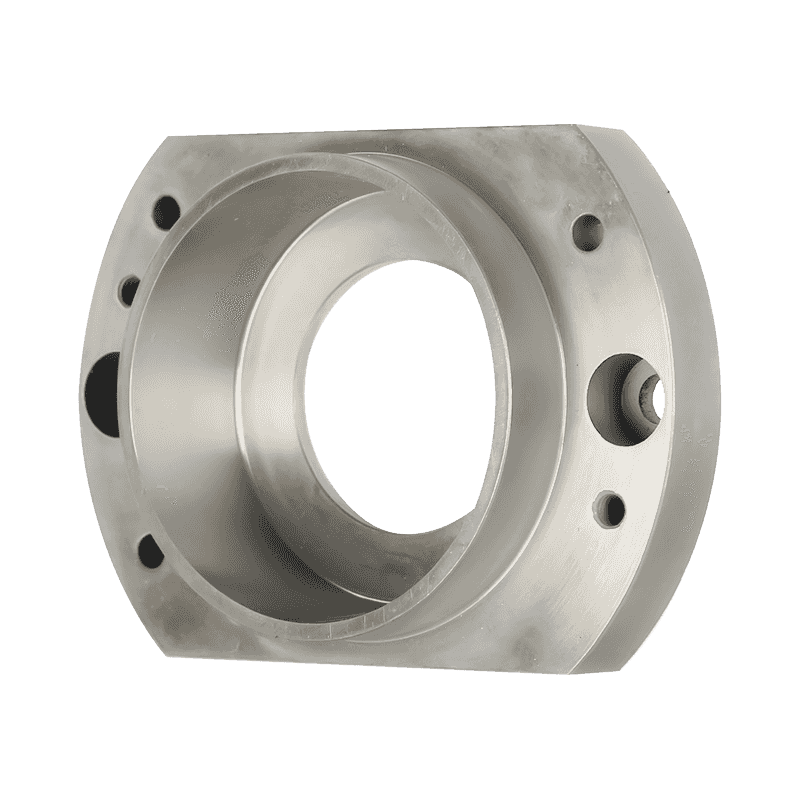 Индивидуальные высокоточные детали оси Детали прецизионных осей для аэрокосмического оборудования требуют строгого контроля качества и испытаний, чтобы соответствовать требуемым высоким стандартам. Такие детали должны иметь преимущества высоко... Посмотреть продукт →
Автоматизация является вторым крупным рынком. Губки захвата, крепления рабочего органа, корпуса датчиков и компоненты линейного перемещения производятся повторяющимися партиями, и каждый из них должен подходить к десятитысячному агрегату одинаково, как и к первому.
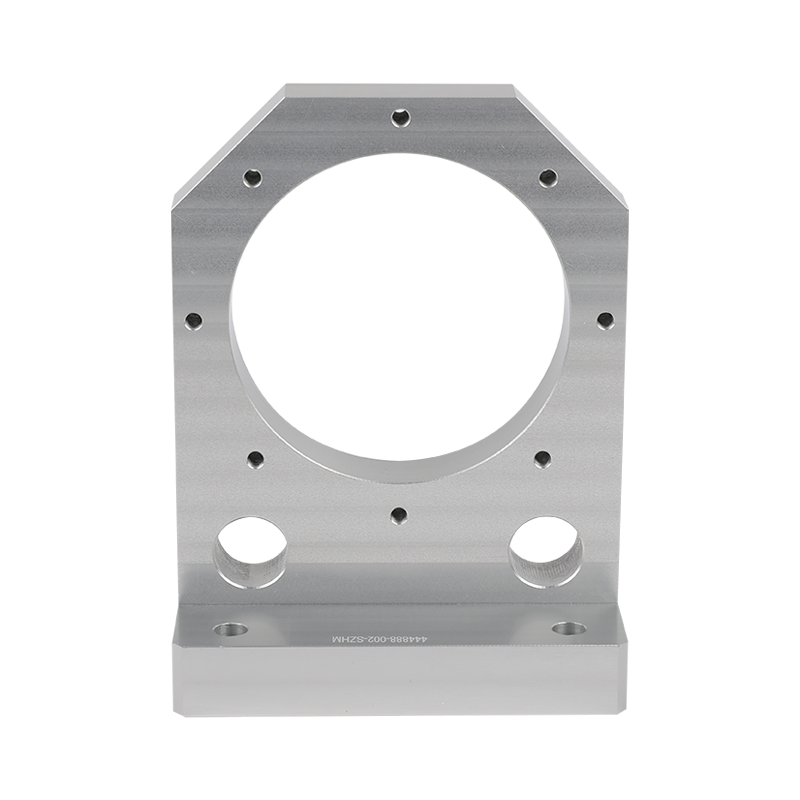 Высокоточные детали автоматизированного роботизированного манипулятора Это механическая деталь, изготовленная методом фрезерования. Фрезерование – распространенный метод обработки металлов. Он изготавливает детали путем удаления материала с заготовки до... Посмотреть продукт →
Энергетическое оборудование налагает свои собственные ограничения, связанные с небольшими фланцами, монтажными пластинами и компонентами трансмиссии, которые должны выдерживать годы вибрации и циклических температур. В медицинских устройствах небольшие металлические и пластиковые детали проверяются на соответствие документированным критериям, очищаются в соответствии со спецификациями и упаковываются для сборки.
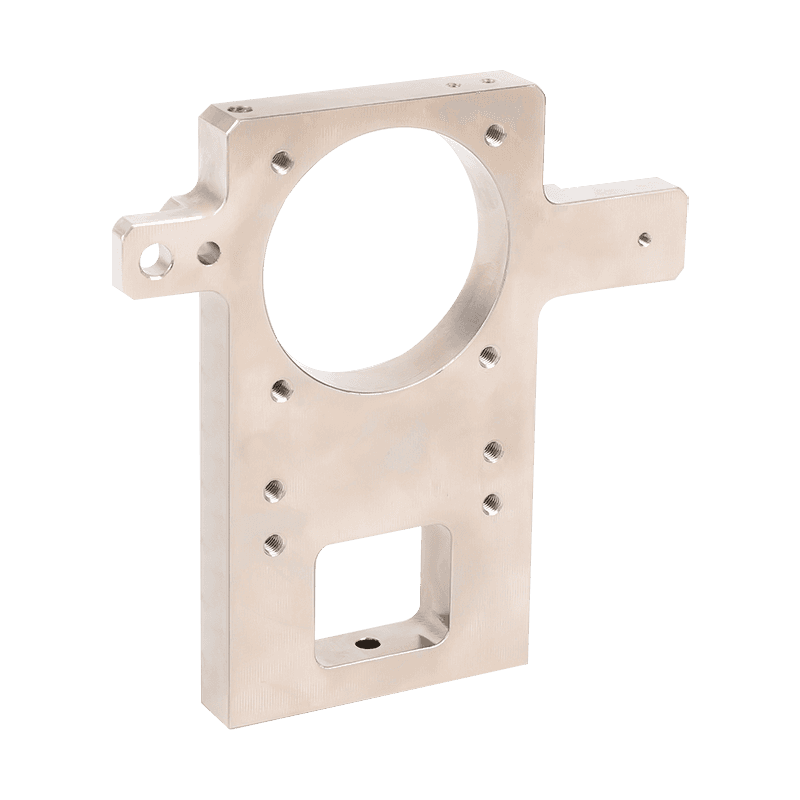 Высокоточные детали медицинского оборудования по индивидуальному заказу Детали медицинского оборудования, как правило, требуют высокой точности и надежного качества. Наши машины и опыт могут удовлетворить такие высокие требования к медицинскому оборудованию. Сырье 316L... Посмотреть продукт →
Приведенная ниже последовательность показывает, как у нас работает типичная программа мелких деталей, независимо от того, является ли отправной точкой готовый чертеж или просто концепция и целевая функция.
При сравнении поставщиков оборудования для обработки мелких деталей с ЧПУ список оборудования имеет меньшее значение, чем процесс, связанный с ним. Полезные вопросы включают в себя:
Хорошие ответы на эти вопросы часто означают разницу между первой пройденной статьей и продолжающимся выпуском продукции. Если вы задумали небольшую деталь, будь то прототип, редизайн или программа, требующая более достоверного исходника, мы рады рассмотреть чертеж и честно рассказать вам, что для этого потребуется. Свяжитесь с нашей командой инженеров и мы пройдемся с вами по геометрии, материалу и объемам.
Если у вас есть какие-либо вопросы, пожалуйста, заполните контактную форму внизу страницы и свяжитесь с нами.
 Сверлильный и нарезной станок с ЧПУ
 Токарный станок с ЧПУ
 Станок с ЧПУ
 Высекаемые продукты с кутомизацией для электронной промышленности
 Высекаемые новые продукты для автоматизации энергетики
 Индивидуальные Изделия в упаковочной промышленности
 Индивидуальный сенсорный экран для игровых и развлекательных устройств
 Индивидуальный сенсорный экран в индустрии умного дома
 Индивидуальный персонализированный экран сенсорной панели
 Проектирование, производство и сборка индивидуальных специальных электротехнических шкафов
 Промышленный робот автоматической производственной линии, проектирования, производства и сборки
 индивидуальное оборудование для автоматизации проектирования

+86-18118122885

+86-512-66233336

joy.qian@szhengmai.com

No. 8, дорога Гуандянь, поселок Гуанфу, район Вучжун, город Сучжоу, провинция Цзянсу, Китай.
Авторские права © 2023 Suzhou Heimat Precision Machinery Co., Ltd. Все права защищены.

|
