 英语
 俄语
Новости
Дом / Новости / Новости отрасли / Работа на токарных станках с ЧПУ: процесс, операции и практические советы для цеха

 Английский
 Поиск
Suzhou Heimat Precision Machinery Co., Ltd.
+86-18118122885
joy.qian@szhengmai.com
Токарный станок – один из самых честных станков в любом цехе. Зажмите заготовку, раскрутите ее, воткните острый инструмент в поверхность, и материал отрывается лентой или брызгами стружки. Все остальное — сервоприводы, энкодеры, контроллер, читающий тысячи строк кода — существует для того, чтобы эту единственную идею можно было повторить. Это также самый ясный способ понять работу токарных станков с ЧПУ: не как контрольный список функций, а как последовательность решений относительно скорости, силы и геометрии. Далее следует цикл, каким мы видим его каждый день в Suzhou Heimat Precision Machinery, от первой карты наладки до последнего отчета об инспекции.
Заготовка поворачивается; инструмент этого не делает. Заготовка зажимается в патроне или цанге и вращается с заданной скоростью шпинделя, в то время как одноточечный инструмент перемещается по осям X и Z и снимает материал с наружного диаметра. Это противоположность фрезерованию, при котором фреза вращается, а деталь остается неподвижной. Поскольку вращающаяся часть сама по себе является эталоном, токарная обработка подходит для всего: валов, втулок, фланцев, фитингов, корпусов клапанов, корпусов разъемов и длинного списка вращающихся компонентов, спрятанных внутри оборудования автоматизации.
Базовый двухосный токарный станок обрабатывает внешние и внутренние диаметры, а также торцовку. Добавьте револьверную головку с приводным инструментом и осью Y, и вы сможете фрезеровать лыски, сверлить поперечные отверстия и вырезать пазы, не нарушая настройки. Большинство реальных рабочих решений принимаются еще до запуска шпинделя: как удерживается деталь, какой инструмент входит первым и позволяет ли геометрия стружки чисто выходить из реза, а не застревать в углу.
Каждая поворачиваемая деталь следует одному и тому же пятиэтапному ритму. Детали меняются, заказ нет.
При хорошо организованной работе фактическое время резки часто короче, чем время наладки. Вот почему опытные программисты тратят свои усилия на фиксацию и заказ инструмента, а не на погоню за последними процентами скорости шпинделя.
Токарная обработка — это совокупность операций, а не одиночный рез. Таблица ниже представляет собой краткую версию, которую мы раздаем новым операторам, когда они спрашивают, на что на самом деле способен токарный станок.
| Операция | Как это работает | Типичное использование |
|---|---|---|
| Прямой поворот | Инструмент подается параллельно оси, уменьшая внешний диаметр. | Валы, пальцы, проставки |
| Облицовка | Инструмент перемещается по грани детали, создавая плоский конец и устанавливая длину. | Обычно первый разрез на любой заготовке |
| Конусная токарная обработка | X и Z движутся вместе, поэтому инструмент следует по наклонной траектории. | Конусы, переходники, уплотнительные поверхности |
| Проточка и пробор | Узкий инструмент погружается радиально, чтобы вырезать рельефы или отделить деталь. | Канавки для уплотнительных колец, пазы для стопорных колец, стержень |
| Резьба | Инструмент движется по синхронизированной спиральной траектории с фиксированным шагом. | Крепеж, фитинги, резьбовые корпуса |
| Бурение | Сверло, удерживаемое в револьверной головке или задней бабке, продвигается вдоль оси. | Масляные каналы, монтажные отверстия |
| Скучно | Одноточечный инструмент увеличивает и выравнивает существующее отверстие. | Отверстия подшипников, отверстия цилиндров |
| Рассверливание | Многолезвийная развертка доводит отверстие до нужного диаметра и обеспечивает финишную обработку. | Отверстия для штифтов, отверстия для дюбелей |
| Накатка | Узорчатый валик прижимает текстуру к поверхности. | Ручки, ручки, ручки |
Знание того, какой компонент что делает, делает устранение неполадок гораздо менее загадочным. Вот детали, которые определяют, как токарный станок будет вести себя под нагрузкой:
Мы создаем и определяем токарные станки с учетом этих взаимосвязей, поскольку жесткий, но плохо охлаждаемый станок все равно будет отказываться от чистового реза.
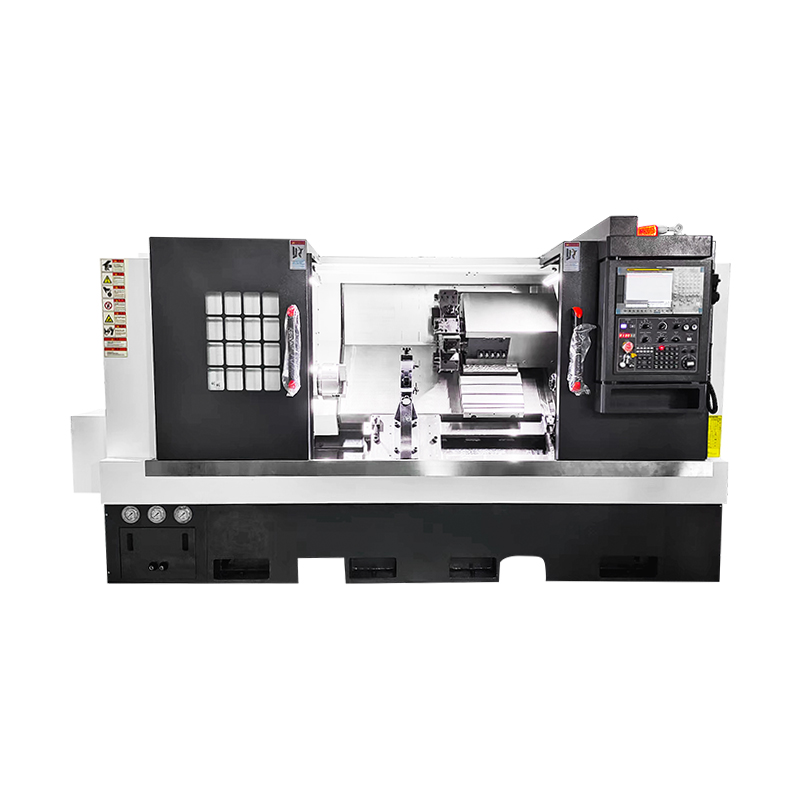 Токарный станок с ЧПУ для высокоточной токарной обработки Токарный станок с ЧПУ, предназначенный для высокоточной и эффективной токарной обработки, обладающий высокой жесткостью и стабильностью для последовательной обработки; Стоит обратить внимание при выборе токарного оборудования. Посмотреть продукт →
Четыре числа определяют почти каждый результат на веретене, и они всегда торгуются друг против друга, а не оптимизируются по отдельности.
Одна и та же программа ведет себя по-разному в зависимости от того, что находится в патроне. Несколько реалий цеха:
Большинство браков на токарном станке связано с несколькими знакомыми причинами. Вибрация от нависающей расточной оправки, наросты на затуплённой пластине, температурный рост при длительном ходе и деформация зажима тонкостенной детали — все это проявляется как проблемы с размером или отделкой, а не как очевидные дефекты. Когда размер отклоняется, мы сначала проверяем корректировку износа инструмента, затем подачу СОЖ, а затем метод удержания — обычно именно в таком порядке, потому что это самая дешевая последовательность действий, которую можно исключить. Если вы хотите получить более глубокое инженерное представление о том, что реально может выдержать токарный станок, прочтите наши заметки по достижимые допуски обработки на станках с ЧПУ пройдитесь по нему подробнее.
Для многих точеных деталей также требуются поперечные отверстия, шпоночные пазы или монтажные лыски. Приводной инструмент частично решает эту проблему на токарном центре, но некоторые объемы и геометрии просто более экономичны на специальном втором станке, где обработка отверстий выполняется непрерывно, без привязки токарного станка. Для этих работ мы согласовываем процесс с деталью, а не пропускаем все через один шпиндель.
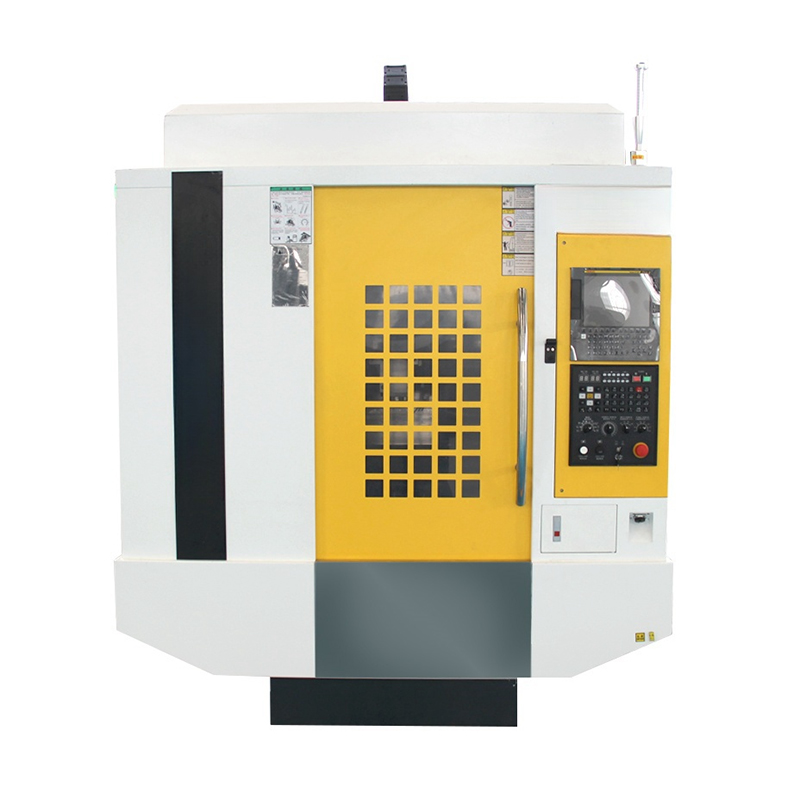 Сверлильный и нарезной станок с ЧПУ для обработки специальных отверстий Станок для сверления и нарезания резьбы для точной и стабильной обработки и перемещения тяжелых грузов; специальная опция для непрерывной обработки отверстий, для выполнения которой в противном случае потребовался бы токарный станок. Посмотреть продукт →
Поскольку токарная обработка настолько эффективно обрабатывает геометрию вращения, детали используются практически во всех отраслях, которые мы обслуживаем: приводные валы и фланцы для ветроэнергетического оборудования, прецизионные штифты и втулки для линий автоматизации и роботизированных манипуляторов, корпуса приборов и компоненты имплантатов для медицинских устройств, а также конструкционные детали для аэрокосмических сборок. Каждый из этих секторов предъявляет разные требования к одной и той же машине: вал, который имеет просто круглую форму, это легко, а вал, который должен сохранять концентричность по трем диаметрам после термообработки, является технологической проблемой, а не проблемой токарной обработки.
 Прецизионные детали с ЧПУ по отраслям Изготовленные на заказ высокоточные обработанные компоненты из металлов и пластмасс для аэрокосмической, медицинской, энергетической, автомобильной и автоматизации; организованный промышленностью, чтобы помочь сопоставить чертежи с существующими работами. Посмотреть продукт →
Это помогает увидеть диапазон в контексте. Наш Прецизионные детали на станке с ЧПУ Страницы организованы по отраслям, которые они обслуживают, что позволяет легче оценить, соответствует ли ваш собственный рисунок работе, которую мы уже выполняем.
Ничто из этого не заменит стояния у станка. Программист может рассчитать идеальные параметры, но оператор слышит вибрацию еще до того, как манометр ее показывает, и чувствует застревание стружки в линии подачи СОЖ задолго до того, как инструмент сломается. Хороший поворот — это партнерство между кодом и человеком, который за ним следит.
Если вы работаете с деталью, которая продолжает выходить за пределы допуска, или выбираете между двухосным токарным станком и токарным центром с приводным инструментом для новой программы, мы будем рады обсудить это. Suzhou Heimat Precision Machinery занимается обработкой нестандартных деталей и строительного оборудования с 2010 года, и мы всегда рады просмотреть чертеж и честно рассказать вам, как он будет работать. Свяжитесь с нами через наш страница контактов когда удобно.
Если у вас есть какие-либо вопросы, пожалуйста, заполните контактную форму внизу страницы и свяжитесь с нами.
Сверлильный и нарезной станок с ЧПУ
Токарный станок с ЧПУ
 Станок с ЧПУ
 Высекаемые продукты с кутомизацией для электронной промышленности
 Высекаемые новые продукты для автоматизации энергетики
 Индивидуальные Изделия в упаковочной промышленности
 Индивидуальный сенсорный экран для игровых и развлекательных устройств
 Индивидуальный сенсорный экран в индустрии умного дома
 Индивидуальный персонализированный экран сенсорной панели
 Проектирование, производство и сборка индивидуальных специальных электротехнических шкафов
 Промышленный робот автоматической производственной линии, проектирования, производства и сборки
 индивидуальное оборудование для автоматизации проектирования

+86-18118122885

+86-512-66233336

joy.qian@szhengmai.com

No. 8, дорога Гуандянь, поселок Гуанфу, район Вучжун, город Сучжоу, провинция Цзянсу, Китай.
Авторские права © 2023 Suzhou Heimat Precision Machinery Co., Ltd. Все права защищены.

|
